省力化投資補助金の採択事例|機械加工業での活用パターンを解説
中小企業省力化投資補助金・一般型の制度概要や要件については、こちらの記事で詳しく解説しています。まだ制度そのものを確認されていない方は、先にそちらをご覧いただくと理解がスムーズです。
ここでは「実際にどんな設備投資が採択されているのか」を、機械加工業を中心に、事例とあわせて見ていきます。
※本記事は、株式会社フラッグシップ経営が登壇した
「中小企業省力化投資補助金 解説セミナー」の内容に基づいて作成しています。
この記事の目次[非表示]
事例から見える「採択されやすい投資」の傾向
個別の事例を見る前に、全体の傾向を整理しておきます。
採択されている投資には共通点があり、大きく分けると次の3つに集約できそうです。
- 特定の従業員に依存していた作業(段取り替え、手作業での測定など)を、設備によって標準化・自動化している
- 前工程・後工程をセットで見直し、投資全体としての省力化効果を示している
- 標準的な設備であっても、自社の課題に合わせた仕様変更(オプション追加)を加えている
以下では、まずこの傾向がよく表れている事例を掘り下げ、他業種も含めた採択事例を紹介します。
事例1:更新投資でも前後工程セットで採択されたケース
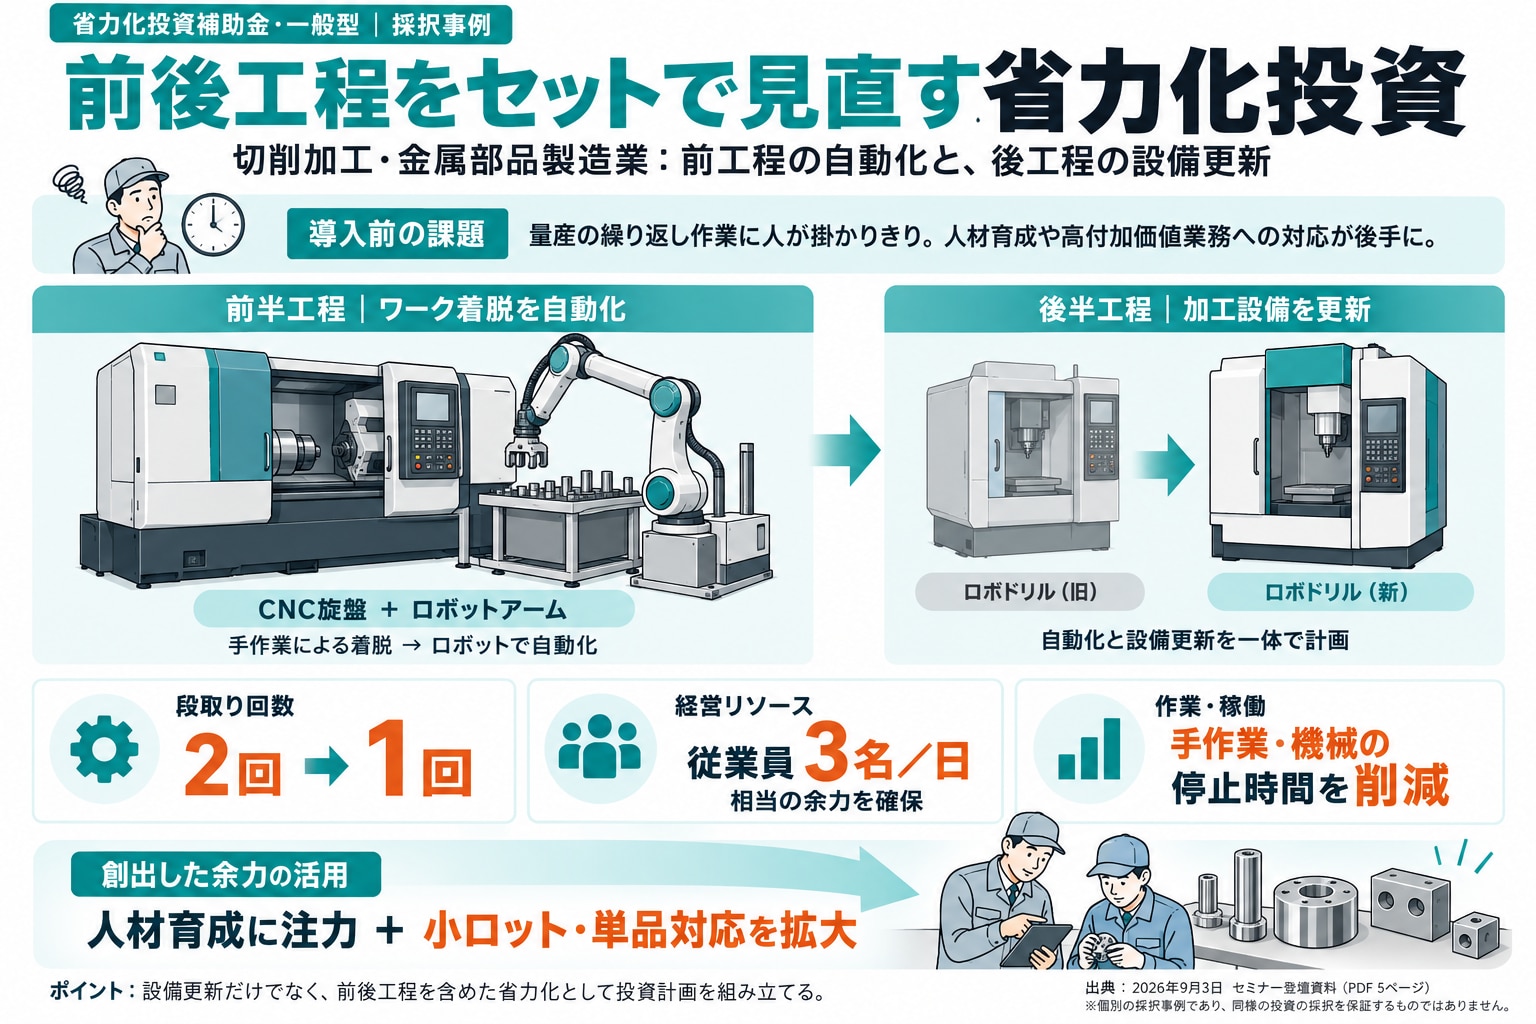
高精度部品の需要拡大に対応しようとしていた金属加工業者の例です。従来は加工後にワークを取り外して三次元測定を行い、補正加工のために再度取り付ける、という手順を踏んでいました。この工程を、機内測定機能を備えた高精度小型マシニングセンタに置き換えたことで、ワークの脱着なしで寸法測定と補正が可能になり、段取り時間や人為的ミスが大きく削減されました。
熟練者に依存していた検査工程を機械側に取り込むことで、間接工程そのものを削減できた点が評価されたと考えられます。検査・測定にまつわる属人化は、多くの現場に共通する悩みでもあるため、参考にしやすい事例のひとつです。
事例2:測定・検査工程のデジタル化
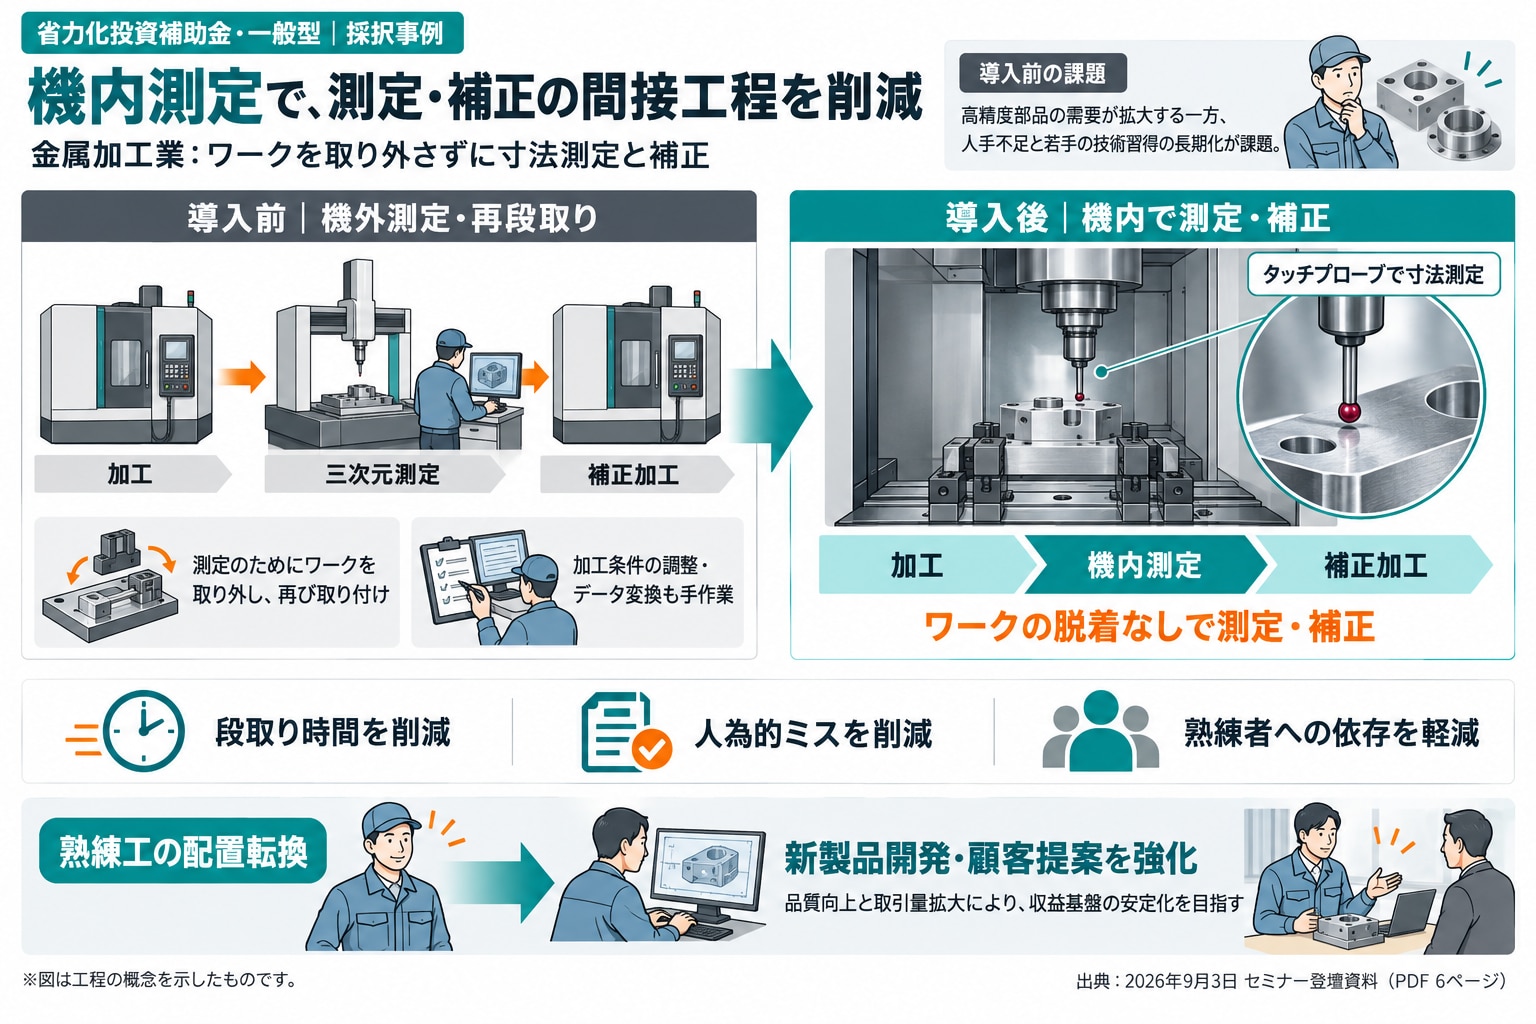
高精度部品の需要拡大に対応しようとしていた金属加工業者の例です。従来は加工後にワークを取り外して三次元測定を行い、補正加工のために再度取り付ける、という手順を踏んでいました。この工程を、機内測定機能を備えた高精度小型マシニングセンタに置き換えたことで、ワークの脱着なしで寸法測定と補正が可能になり、段取り時間や人為的ミスが大きく削減されました。
熟練者に依存していた検査工程を機械側に取り込むことで、間接工程そのものを削減できた点が評価されたと考えられます。検査・測定にまつわる属人化は、多くの現場に共通する悩みでもあるため、参考にしやすい事例のひとつです。
事例3:規格品に近い設備でも採択されたケース
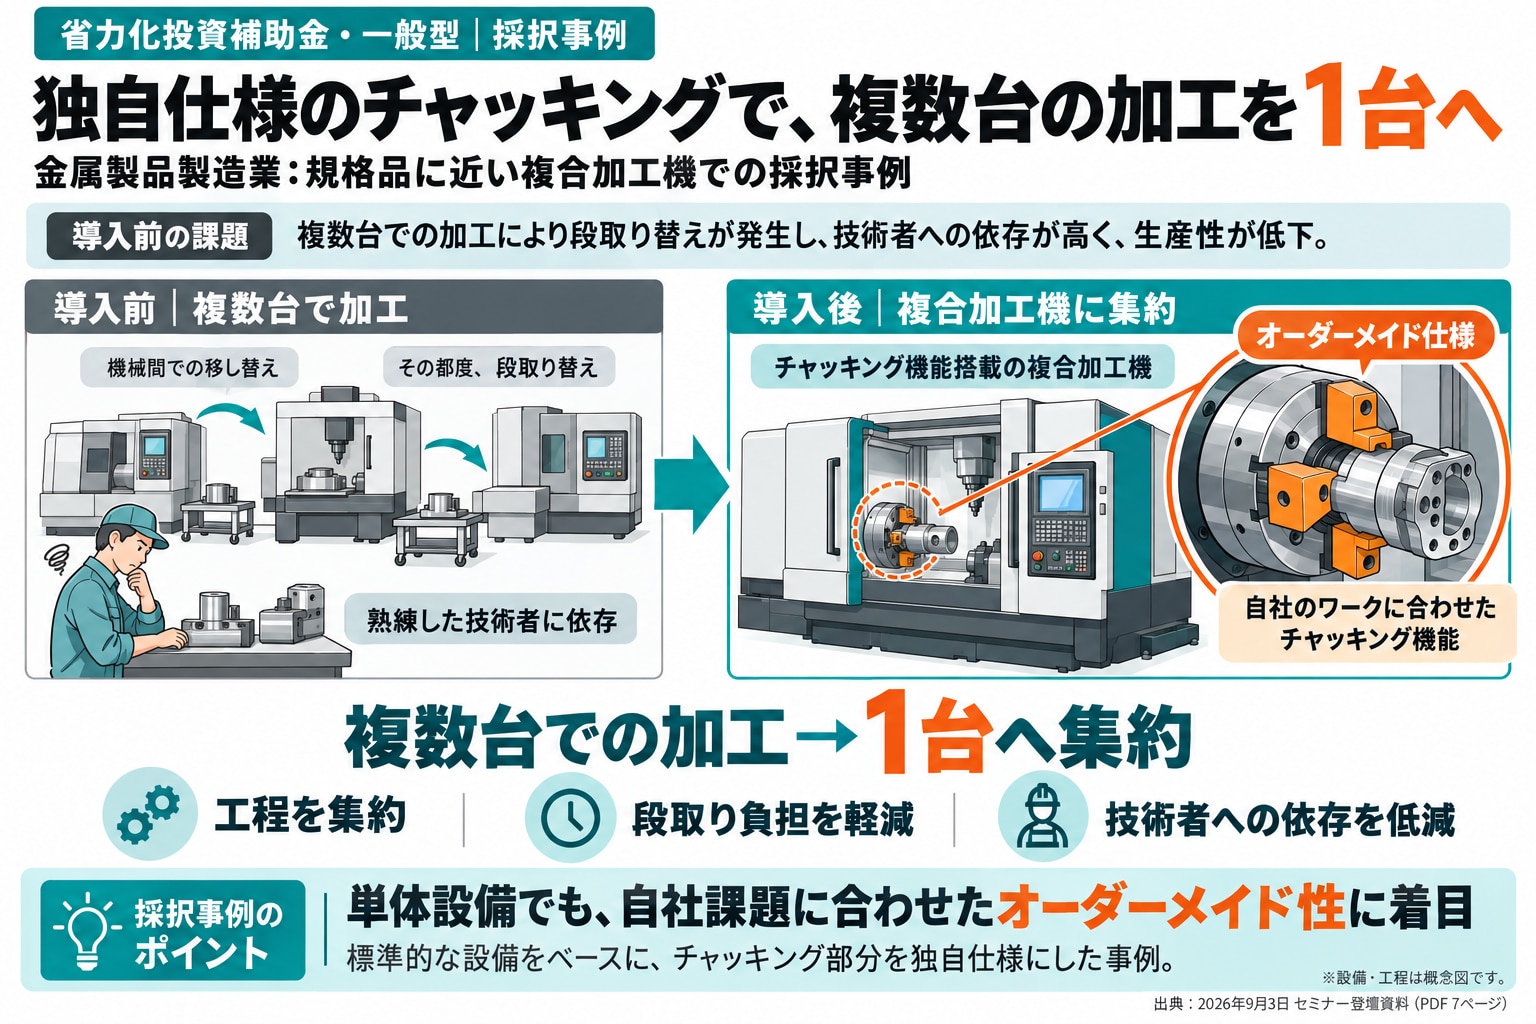
複数台の設備で加工を行っていた金属製品製造業では、段取り替えのたびに技術者への依存が高まり、生産性が低下していました。導入したのは、チャッキング機能を搭載した複合加工機です。設備自体はほぼ標準品に近いものでしたが、ワークの着脱や段取り替えがスムーズに行えるよう、チャッキング部分を独自仕様でオーダーメイドした点が評価され、複数台での加工を1台に集約する形で採択されています。
「複合加工機の単体投資だから、この補助金には合わないのでは」と考えてしまいがちですが、機能を細かく見ていくと十分に対象になり得るケースがあることを示す事例です。
事例4:測定業務のデジタル化による属人化解消
手作業による測定とスケッチでの設計に頼っていた金属製品製造業では、社長や熟練者が現場に拘束される状態が続いていました。三次元測定機と3DCAD/CAMを導入し、自動測定から検査票の自動出力、3DCAD変換による図面化までを一連の流れに置き換えたことで、社長や熟練者の現場拘束が解消され、間接工程が抜本的に削減されています。
この事例は、設備投資の効果を「作業時間の削減」だけでなく「特定の人が現場に張り付く状態の解消」という切り口で説明している点が特徴的です。人手不足への対応を検討する際、時間だけでなく「誰が拘束されているか」という視点で自社の工程を見直してみるのもひとつの方法かもしれません。
事例5:暗黙知のパラメーター化で属人化を解消(表面処理業)
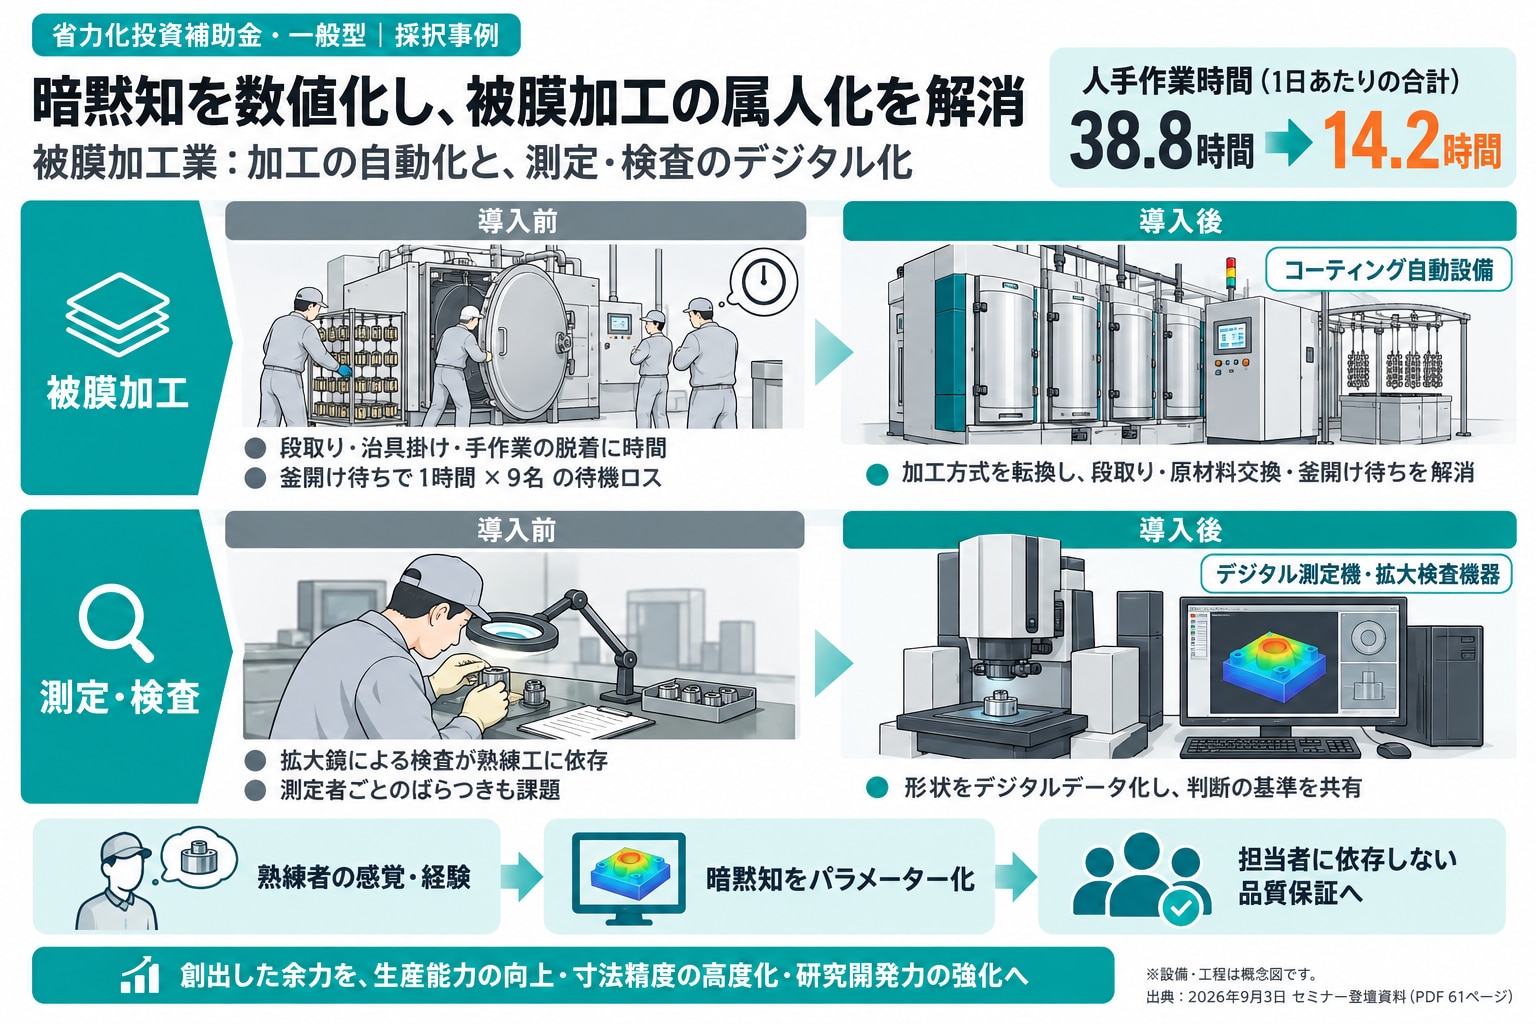
セッティングや治具掛け、仕分け、シミ拭きといった段取り作業に多大な時間を要していた被膜加工業(表面処理・コーティング)の例です。1日あたりの合計作業時間は38.8時間にのぼり、NC加工機の段取りや人手による脱着、釜開け待ちで1時間×9名分の待機ロスが発生していました。精密品の拡大シミ拭き・拡大検査も熟練工依存のボトルネックで、測定者ごとのバラつきも課題でした。
設備投資によって、作業時間は38.8時間から14.2時間まで圧縮されています。ここでの評価ポイントは、熟練工の頭の中にあった暗黙知をパラメーターとして数値化し、誰が担当しても一定の品質を保証できる体制に変えたことです。感覚に頼っていた工程を「誰でも再現できる工程」に変換するという考え方は、検査・仕上げ系の工程を持つ現場全般で応用が利きそうです。
事例6:勘と経験の形式知化(刃物製造業)
チップソーや農業用刃物を製造する企業では、金型摩耗の確認をノギスによる多点測定と「粘土詰め」という手作業に依存しており、多品種少量生産の段取り替えごとの測定がリードタイムを圧迫する最大のボトルネックになっていました。鍛造の加熱条件も手書き・手動マイコン管理で、炎の色を目視しながらそのつど約20分の調整が必要という状態です。
設備投資後は12工程・18.8時間だった作業が11工程・12.4時間に圧縮され、約20分かかっていた段取り温度調整もほぼゼロになりました。市場縮小という経営課題を抱えるなかで、勘と経験に頼っていた工程を数値化・形式知化したことが、新分野(スマート農業向け刃物)への展開にもつながっています。
数値で見る、その他の採択事例
ここまでの6事例以外にも、業種を問わず数多くの採択事例があります。すべてを詳しく紹介すると長くなりすぎるため、削減効果とポイントを一覧にまとめました。共通するのは、いずれも「手作業・目視・属人的な判断」を設備に置き換えている点です。
業種 | 効果(Before→After) | ポイント |
非鉄金属鋳造業 | 人手作業時間 23.0h→11.8h | 3Dスキャナ型測定機でリバースエンジニアリングを |
工業用ゴム製品製造業 | 人手作業時間 75.7h→59.7h | 成形条件の脱属人化と全自動画像寸法測定器による |
調味料製造業 | 間接作業時間 10.4h→0.3h | インクジェットからレーザーマーカーへ切り替え、 |
水処理装置・ろ過材製造業 | 2工程8.0h→1工程0.8h | AIカメラ搭載の全自動異物除去システムで |
プラスチック成形 | 人手作業時間 8.0h→5.0h | 自動冷却機能付きコンベアと多品種対応押出機で |
変圧器・信号器具製造業 | 作業時間 18.0h→11.2h | 全自動巻線機の導入で2〜3名がかりの手作業が不要に |
水産食料品製造業 | 人手作業時間 34.2h→4.2h | オーダーメイド自動化ラインで供給・搬送工程を一新 |
圧力制御機器製造業 | 人手作業時間 7.5h→5.5h | ロボット連携と3槽式洗浄機の導入で |
梱包資材製造業 | 人手作業時間 10.3h→3.3h | マルチスロット機と自動給紙機で4名体制の |
極薄・軟質素材の | 段取り時間 5.5h→4.1h | 段取りを職人の勘から自動再現へ、 |
車両用スイッチ・絶縁体 | 10工程86h→8工程6.3h | 成形・取り出し・ゲートカットを一体自動化 |
医薬品・化粧品用樹脂 | 検査梱包人員8名→4名 | 全数目視検査と梱包の自動化で製造原価を圧縮 |
漬物製造業 | 人手作業時間 36.7h→18.3h | 35種超の多品種対応でも段取り工数を圧縮 |
無添加調味料製造業(たれ) | 人手作業時間 6.6h→4.9h | 充填の2連化と画像検査でPB・OEM需要に対応 |
菓子製造業(2工場) | 15工程→6工程 | 計量包装と型抜き成形を二拠点同時に省力化 |
業務用調味料製造業 | 人手作業時間 12.5h→1.0h | 業務用・消費者用ラインを並立、充填速度を3倍に |
製餡業(小袋あん) | 人手作業時間 23.8h→10.5h | AI画像検査で全数目視をゼロに |
こうして並べてみると、削減される作業時間の幅は業種によってさまざまですが、「属人的だった判断や手作業を、設備側の機能に置き換える」という構造そのものは共通していることがわかります。
まとめ:自社の課題と照らし合わせるポイント
ここまでの事例に共通しているのは、いずれも「特定の従業員や工程への依存」を、設備投資によって解消している点です。自社の工程を振り返ったときに、次のような当てはまりがないか確認してみてください。
- 段取り替えや脱着作業に、特定の人が長時間張り付いている
- 検査や測定が目視・手作業に頼っており、熟練度によって精度がばらつく
- 老朽化した設備の更新を検討しているが、更新だけでは補助金の対象にならないと思い込んでいる
- ベテランの勘や経験に頼っている工程があり、若手への技術継承が課題になっている
いずれかに心当たりがあれば、省力化投資補助金の活用を検討する余地は十分にあります。制度の詳しい要件やスケジュールについては、前述の解説記事もあわせてご確認ください。
より詳しい事例の解説は、セミナーのアーカイブ動画でもご覧いただけます。
なお、投資の目的が既存工程の省力化ではなく、新市場への進出や技術の高度化である場合は、
新事業進出・ものづくり補助金のほうが適していることもあります。あわせてご確認ください。