はめあい公差とは?H7/g6の読み方とすきま・中間・しまりの違い
はめあい公差とは、軸と穴の最適な組み合わせ(すきまばめ・中間ばめ・しまりばめ)を図面で指示する方法です。部品単体の寸法を追い込むだけでは、機械は意図通りに動作しません。相手部品との「組み合わせ」精度こそが、機械の性能や耐久性を左右します。
特に、自動化・省人化が進む製造現場では、その重要性がさらに高まっています。自動化された工程では、「最後は人が少し調整して合わせる」というやり方には頼れません。
加工した部品が、図面どおりに作ればそのまま組み上がる。
そうした再現性が求められます。
JIMTOF2026では、山善も「自動化・省人化」をテーマに、コンパクトマシニングセンタ、協働ロボット、現場設置型三次元測定機を組み合わせた自動化セルを実機展示します。加工・搬送・測定を自動でつないでいくうえでも、部品同士を設計どおりに組み合わせるための寸法管理は基本となります。
その基本的な考え方のひとつが、穴と軸のすきまやしめしろをあらかじめ決めておく「はめあい公差」です。
また近年、フィジカルAIへの注目とともにヒューマノイドロボットの実用化・量産化も現実を帯びてきました。JIMTOF2026でも関連する企画が予定されています。ロボットの関節や減速機など、多数の部品を高い精度で組み立てる場面でも、「はめあい」は重要な役割を果たします。
この記事では、図面で見かけるH7やg6といった記号の意味から、はめあいの種類、治具や段取りでの使われ方まで、現場で役立つポイントをわかりやすく解説します。
この記事の目次[非表示]
機械は、部品単体の精度だけでは動かない
機械の動きや再現性は、個々の部品の寸法だけでなく、組み合わさる部品同士のすきまや締まりにも左右されます。
軸を0.01mm細く仕上げたとしても、相手の穴がどう仕上がっているかによって、軽く回るのか、ガタつくのか、そもそも入らないのかが変わります。片方だけを見て「精度が出ている」とは言えません。
工作機械の摺動面をきさげで仕上げるのも、相手とのあたりを合わせて精度を出す作業です。単体の寸法ではなく、組み合わせで精度を作るという考え方は、加工現場では珍しいものではありません。
この「組み合わせ」を図面の上で決めているのが、はめあい公差です。
関連記事:きさげ|仕上げ・加工で工作機械の精度と寿命を伸ばす5つのメリット
はめあい公差とは?穴と軸の組み合わせを決める図面の指示
はめあい公差とは、穴と軸それぞれに指定した公差の組み合わせによって、組み立てたときのすきまやしめしろを管理する考え方です。
穴と軸それぞれの寸法は、単体でも合否を判定できます。ただしはめあいの性質、つまりすきまが残るのか締まるのか、どれくらいなのかは、両者の組み合わせで決まります。
ここからは、記号の読み方、3つの分類、穴と軸のどちらを先に決めるか、の順で見ていきます。
はめあい記号の読み方(大文字は穴、小文字は軸)
H7のHは穴、g6のgは軸を表し、数字は公差の幅の等級を表します。図面で見かけるこうした記号は、分解すると2つの情報でできています。
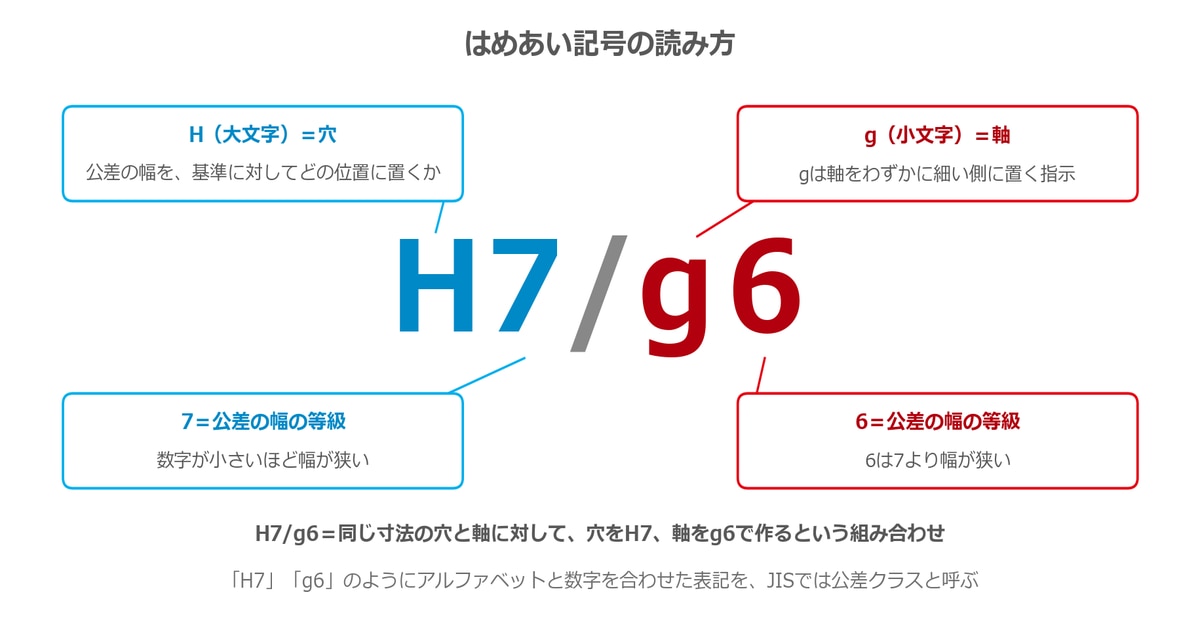
記号の部分 | 何を表すか | 読み方の例 |
|---|---|---|
アルファベット | 公差の幅を、基準に対してどの位置に置くか | Hは穴、gは軸 |
数字 | 公差の幅の等級 | 6は7より狭い |
この2つを組み合わせた「H7」「g6」という表記を、JISでは公差クラスと呼びます。
図面では「H7/g6」のように並べて書かれます。これは同じ寸法の穴と軸に対して、穴をH7、軸をg6で作るという組み合わせを示しています。片方だけでは、はめあいが決まらないからです。
具体的な許容差の数値は、JIS規格で確認できます。はめあいの考え方は JIS B 0401-1、穴と軸それぞれの許容差の値は JIS B 0401-2 に書かれており、日本産業標準調査会(JISC)のサイトでユーザー登録すると無料で閲覧できます。B 0401-2 の表では、図示サイズ(図面に書かれた基準となる寸法。旧規格でいう基準寸法)の範囲と公差クラスから、該当する値を探します。
出典:JIS B 0401-1:2016/JIS B 0401-2:2016(日本産業標準調査会のJIS検索)
すきまばめ・中間ばめ・しまりばめの3つの違い
はめあいは、組み立てたときの状態で3つに分かれます。
分類 | 穴と軸の関係 | 組み立て時の傾向 | 選ぶときの入口 |
|---|---|---|---|
すきまばめ | 必ずすきまが残る | 手や軽い力で入る | 相対的に動かす |
中間ばめ | 組み合わせによって、すきまにもしめしろにもなる | 実際の寸法によって、手で入る場合もしめしろが生じる場合もある | 位置を正確に合わせつつ、着脱もする |
しまりばめ | 必ず締まる | 圧入や温度差を利用した組立が用いられることがある | 固定して、相対運動させない |
分類の例を1つ挙げます。H7/g6はすきまばめ、H7/k6は中間ばめ、H7/p6はしまりばめに分類されます。同じH7でも、相手の軸の記号によって3つのどれにもなる、ということです。
軸のアルファベットは、公差の幅を置く位置を表します。アルファベットの前の方(gなど)ほど軸は細い側に、後ろの方(pなど)ほど太い側に置かれます。そのため穴をHにそろえた場合、前の方の記号ほどすきまばめに、後ろの方ほどしまりばめに寄ります。どこで分類が切り替わるかは数字との組み合わせでも変わるので、規格の表で確認します。
出典:JIS B 0401-1:2016(日本産業標準調査会のJIS検索)
ここで挙げたのは分類の例で、この組み合わせを選べばよいという意味ではありません。実際にどの公差クラスを選ぶかは、荷重、寸法、材質、組立方法などを考えて決めます。
ただし入口の考え方はシンプルです。動かしたいのか、位置を出したいのか、外さないのか。この3つのどれかに寄せてから、細かい選定に入ります。
なお、図面にすでに公差が指定されている場合、加工側の仕事はその指示を満たす加工方法と測定方法を考えることです。H7と指定されていても、加工方法や測定方法が一つに決まるわけではありません。穴径や深さ、材質、数量、手持ちの設備によって仕上げ方を選びます。リーマは、穴を所定の寸法に仕上げる代表的な工具の一つです。測定も、合否を判定するなら限界ゲージ(通り側と止まり側で合否を見るゲージ)、実際の寸法を知りたいなら内側マイクロメータなどの内径測定器というように、目的で使い分けます。
はめあいそのものを決める必要があるときは、使用目的を整理したうえで設計側と確認します。
穴を先に決めて、軸を合わせるのが基本
一般的な機械加工では、穴を基準にして軸側の公差を変える「穴基準はめあい方式」が広く使われます。JISも、一般的な用途には穴基準はめあい方式を選ぶのがよいとしています。
ただしJISは、穴基準と軸基準のどちらを選んでも、部品の機能に技術的な違いはないとしています。そのため、どちらを選ぶかは経済性で決めます。穴側の基準をそろえておけば、リーマなどの工具やゲージを、公差の組み合わせごとに増やさずに済みます。
一方の「軸基準はめあい方式」は、経済的な利点がはっきりある場合に使うものとされています。例えば、加工していない引抜き棒鋼を1本の軸として使い、そこにはめあいの違う穴の部品をいくつも組み付けるような場合です。
つまり、穴側をそろえておいて、軸側で組み合わせを変える。穴基準は技術的な正解というより、現場で工具と測定を管理しやすくするための選び方です。
出典:JIS B 0401-1:2016(日本産業標準調査会のJIS検索)
はめあい公差の使われ方|治具・段取り・減速機の3例
ここからは、はめあいが実務のどこに出てくるのかを3つの例で見ていきます。
例1|治具の位置決めピンとダボ
治具の位置決めでは、精度を上げるだけでなく、ワークを繰り返し抜き差しできることも必要です。そのため位置決めピンでは、精度と着脱性の両方を考えて、すきまやピンの形状を決めます。
位置決めピンには、ワークの穴に入れる側と、治具本体に固定する側があります。ここではワークの穴に入る側について説明します。固定する側は、外れないことが優先されるので考え方が変わります。
すきまを小さくしすぎると、着脱のときにかじりやすくなります。逆に大きくすると、ガタが出て位置が安定しません。きつくすればかじり、緩めればガタが出る。この板挟みが、治具のはめあいで難しいところです。
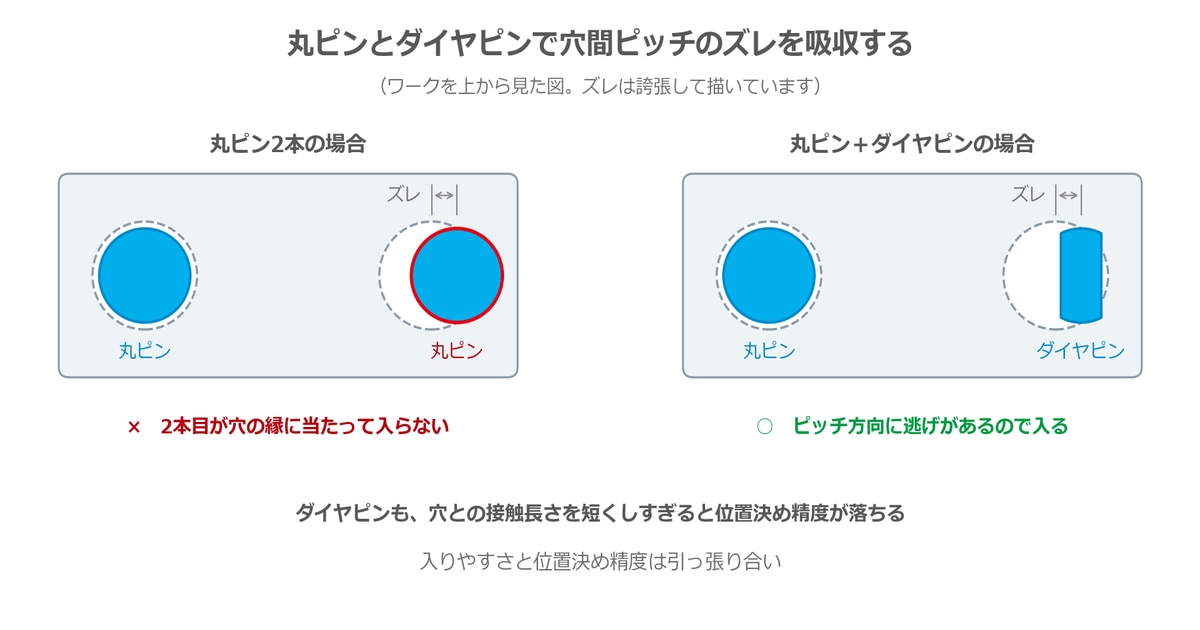 さらに、丸ピン2本で位置を決めようとすると別の問題が出ます。治具側とワーク側の穴の間隔(ピッチ)にわずかな差があると、2本目が入らなくなるのです。そこで一方をダイヤモンドピン(ダイヤピン)にします。治具部品メーカーの技術資料でも、丸ピンとダイヤピンを組み合わせることで、かじりを抑えながら穴間ピッチのズレを吸収できると説明されています。取り付けるときは、丸ピンを図面上の基準に近い穴、ダイヤピンを基準から遠い穴に置きます。ダイヤピンは、穴間ピッチのズレを逃がせる向きにそろえます。
ただし、ダイヤピンなら何でも解決するわけではありません。穴との接触長さを短くするほどピッチの差は吸収しやすくなりますが、短くしすぎると位置決め精度が落ちます。ここでも、入りやすさと位置決め精度は引っ張り合いです。
ダボについても、治具本体へ固定する側と、ワークへ抜き差しする側を分けて考えます。固定する側は抜けにくさを、抜き差しする側は位置決め精度と着脱性の両立を考えて、はめあいを決めます。外して付け直したときに同じ位置に戻るか、が問われる点も同じです。
治具そのものの種類や設計の考え方は、次の記事で解説しています。
例2|バイス・ソフトジョーの再現性は「はめあい以前」で決まる
バイスやソフトジョーで位置が再現しない原因は、はめあい以前にあることも少なくありません。
ソフトジョーは、実際に使う条件で成形して、ワークをくわえる面を作ります。ここでもすきまの持たせ方は問題になりますが、それ以上に効くのは、外して付け直したときに同じ位置に戻るかどうかです。図面どおりの寸法なのに位置が出ないときは、まず合わせ面の切りくず、締め付けによるたわみ、付け直したあとの位置再現性から切り分けます。
寸法が出ない原因の切り分け方は加工精度とは?種類・精度の目安と「精度が出ない」ときの原因の切り分け方で、切削条件そのものの決め方は切削条件の決め方|4要素の基本と現場での調整手順で扱っています。
例3|ヒューマノイドの関節に使われる減速機
ヒューマノイドの関節に使われる減速機は、軸受、歯車、ケースなどを組み合わせて成り立っています。部品を1つずつ精密に作っても、組み合わせたときのすきまやしめしろが狙いから外れれば、所定の動きにはなりません。
量産やコストダウンの段階では、選別して合わせ込むのではなく、図面の指示どおりに作れば組み上がることが求められます。はめあいは、そのための指示のひとつです。
もちろん、減速機の性能がはめあいだけで決まるわけではありません。歯車の精度、軸受、潤滑、剛性、材料など、多くの要素があります。はめあいはその中の一つです。
はめあい公差でつまずきやすいポイント
Q. H7とh7は何が違うのですか。
大文字が穴、小文字が軸です。同じ「7」でも、指している相手が違います。
Q. すきまばめと中間ばめは、どちらを選べばよいですか。
動かす、あるいは頻繁に外すならすきま側です。位置を正確に出したいなら中間領域も候補になります。ただし実際の公差クラスは、荷重や寸法、組立方法まで見て決めます。
Q. しまりばめは、どうやって組み立てるのですか。
圧入するか、温度差を利用します。片方を温めて膨らませる、あるいは冷やして縮めることで入れやすくする方法が使われます。
Q. ボルトの通し穴にも、はめあい公差を指示するのですか。
一般的なボルトの通し穴は、ボルト軸との精密なはめあいを目的とするものではありません。穴径は JIS B 1001(ボルト穴径及びざぐり径)などのすきま穴の寸法や、図面で指定された寸法・公差に従います。
Q. 面粗さが悪いと、はめあいはどうなりますか。
表面の凹凸が当たるため、寸法から見込んだとおりのすきまやしめしろにならないことがあります。JISでも、はめあいの働きには寸法と公差のほか、表面性状や温度、材質なども影響するとされています。
まとめ|はめあいは穴と軸の組み合わせで決まる
記号は、大文字が穴、小文字が軸を表し、数字は公差の幅の等級です。
すきまばめ・中間ばめ・しまりばめの3つの分類は、動かすならすきま、位置決めしながら着脱するなら精度と着脱性のバランス、外さず固定するならしまり、というのが判断の入口になります。
決める順番は穴が先です。そして使われ方でいちばん分かりやすいのが治具の位置決めピンで、そこでは精度と着脱性が引っ張り合います。
まずは自社の治具の位置決めピンについて、図面の指示を1枚だけ見てみてください。どんな記号が入っていて、それがすきま側なのか締まり側なのかを読むだけでも、いま現場で起きていることの見え方が変わります。
図面どおりの寸法なのに着脱時にかじる、ガタが出る、付け直すたびに位置がずれる。こうした場合は、はめあいだけでなく、治具やクランプ、加工機側の再現性まで確認が必要です。
金属加工全体の話は、金属加工とは?金属の種類・加工方法・適した機械と注意点を整理をご覧ください。
「設計図に書かれたはめあい公差(H7/g6など)の加工精度が出ない」「段取り替えのたびに位置決めがずれてしまう」といった加工現場のお悩みはありませんか?
厳密な公差要求に応える加工方法のご提案から、位置決め精度を安定させる治具・段取りの見直しまで、製造現場のお悩みに寄り添ってご提案します。ぜひお気軽にご相談ください。
JIMTOF2026 山善 出展情報
はめあい公差は、単に寸法を厳しく管理するためのものではなく、部品同士を狙いどおりに組み合わせ、安定した動作や組立性を実現するための基本的な考え方です。自動化・省人化が進み、人の感覚や微調整に頼らない生産が求められるほど、その重要性は高まります。
JIMTOF2026では、山善も「自動化・省人化」をテーマに、コンパクトマシニングセンタ、協働ロボット、現場設置型三次元測定機を組み合わせた自動化セルを実機展示します。また、脆性材加工コーナーも設置予定です。加工から搬送、測定までをどのようにつなげていくのか、ぜひ会場で実機をご覧ください。
JIMTOF2026 第33回日本国際工作機械見本市
- 会期:2026年10月26日(月)~ 10月31日(土)6日間
- 会場:東京ビッグサイト
- 山善ブース小間番号:S1056